Calibrage, calibration, étalonnage : les 3 termes que les consultants confondent (et qui vous ruinent)
Le calibrage : trier par taille, poids ou diamètre (et rien d’autre)
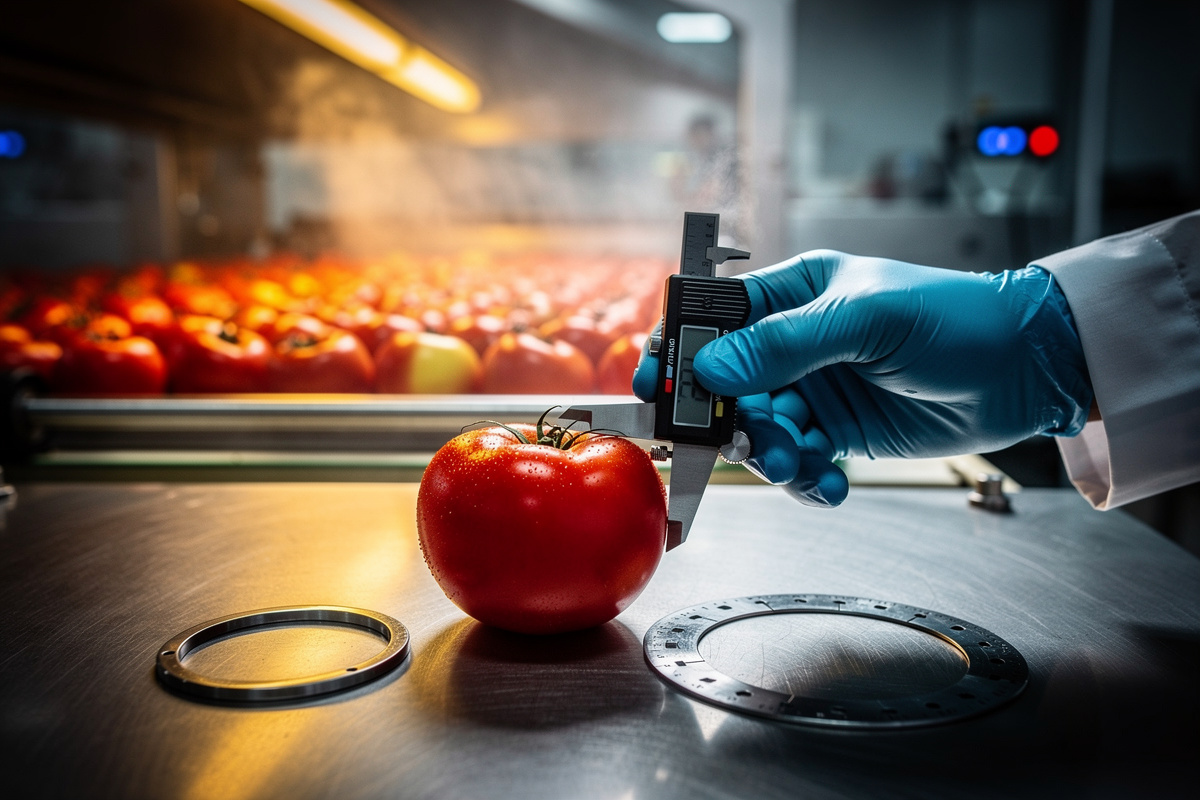
Le calibrage, c’est le geste le plus simple de la qualité produit calibrée : vous triez vos articles selon un critère physique précis, comme le diamètre maximal pour des fruits et légumes. Une tomate de 47 mm part dans la catégorie des 40-50 mm, point final. C’est un tri, pas un contrôle de conformité globale. L’erreur classique consiste à confondre ce tri avec un contrôle qualité final. Résultat : vous pensez avoir sécurisé votre production, mais vous n’avez vérifié qu’une dimension. L’acidité, la fermeté, l’absence de défauts ? Personne ne les a mesurées. Le calibrage seul ne sauvera jamais votre production, il ne fait que la trier.
La calibration : régler votre instrument, pas votre produit
La calibration, c’est l’action de régler votre outil de mesure sur une référence fiable. Vous ajustez votre balance, votre pied à coulisse ou votre capteur pour qu’il affiche la bonne valeur. Le piège ? Certaines équipes calibrer à tour de bras pour masquer des instruments instables. Résultat : des heures perdues, des certificats à foison, mais une précision qui ne s’améliore pas. Un instrument qui dérive n’a pas besoin d’être calibré plus souvent, il a besoin d’être réparé ou remplacé. C’est une distinction que j’ai apprise après avoir vu une ligne de conditionnement perdre 2 % de marge en trois semaines à cause d’une balance qui “se re-calibrait” tous les matins.
Pourquoi une qualité produit calibrée vous évite des litiges et des marges qui fondent
Ce que la conformité change concrètement à votre DSO et à votre relation clients
Une qualité produit calibrée, bien comprise, ne se résume pas à un joli certificat. Elle homogénéise vos lots, réduit les rebuts et simplifie votre logistique. Concrètement, vous livrez des produits d’un calibre constant. Vos acheteurs n’ont plus besoin de re-trier, ils gagnent du temps, et votre taux de litige chute. Le bénéfice est direct : des factures payées plus vite (un DSO qui se raccourcit), des clients qui reviennent, et des contrats qui se renouvellent. Un distributeur m’a confié avoir réduit de 30 % ses réclamations sur les fruits après avoir imposé un calibrage réellement contrôlé à ses fournisseurs. Vous pensez que la conformité coûte ? C’est la non-conformité qui coûte cher.
Les normes et obligations réglementaires qui imposent une qualité calibrée
Étiquetage du calibre au détail : ce qui devient obligatoire en 2025
Depuis 2025, l’étiquetage du calibre est obligatoire pour plusieurs produits frais : bananes, pommes de terre, tomates, pommes, etc. Vous devez afficher le calibre sur chaque colis, avec les mentions de catégorie (Extra, I, II). C’est une obligation réglementaire, pas une suggestion. Si vos mesures ne sont pas fiables, vous risquez une non-conformité en rayon. Et les contrôles sont de plus en plus fréquents. Une amende pour étiquetage erroné peut atteindre plusieurs milliers d’euros, sans parler de la perte de confiance de votre client. La traçabilité devient votre bouclier : sans registre de calibrage propre, vous n’avez aucune défense lors d’un contrôle.
La chaîne d’étalonnage : de votre balance au laboratoire accrédité
L’étalonnage (la vérification de la valeur réelle de votre instrument par rapport à une référence reconnue) est le garant de votre qualité calibrée. Votre balance de terrain doit être reliée à des étalons de travail, eux-mêmes raccordés aux références nationales ou internationales via un laboratoire accrédité. Les inspecteurs traquent ce lien. Ils vérifient que vos certificats d’étalonnage sont à jour, que votre matériel est conforme et que les conditions de mesure sont stables (température, humidité). Beaucoup d’entreprises oublient cette chaîne : elles ont des instruments parfaitement réglés, mais sans certificat officiel. Résultat : en cas d’audit, c’est comme si elles n’avaient rien mesuré.
Comment mesurer un calibre en production (sans y passer la journée)
Les outils que j’utilise sur le terrain : boucle, plaque, pesée et comptage
Sur une ligne, je privilégie des outils simples, rapides et robustes. Pour les fruits et légumes : la boucle de calibrage au millimètre, les plaques à trous croissants, une balance de tri précise, et des colis types (60×40 cm). Pour des pièces usinées ou des composants techniques, je préfère un pied à coulisse digital, un micromètre ou une machine de mesure tridimensionnelle. Le choix dépend de votre produit et de la tolérance exigée. Inutile de sortir un micro pour calibrer des courgettes. En revanche, pour une pièce moteur, le micromètre est non négociable. L’astuce : définir un échantillon, une fréquence adaptée (par heure, par lot) et noter systématiquement les valeurs sur un support partagé.
Le process de contrôle à mettre en place pour des mesures fiables
Un process fiable repose sur trois étapes : un échantillon défini (par exemple, 10 pièces toutes les heures), une fréquence régulière et un enregistrement systématique des données. L’erreur d’implémentation classique, c’est d’ignorer les conditions environnementales. La température fait dériver les pièces métalliques et les capteurs. Si votre salle passe de 18 à 25 °C, vos mesures changent. Je vous conseille vivement de stabiliser vos conditions de mesure avant de vous lancer dans un calibrage intensif. Sinon, vous collecterez des données fausses et vous prendrez des décisions sur du sable.
Structurer un contrôle qualité calibré et durable : la checklist des 4 points à verrouiller
La traçabilité des mesures : votre bouclier lors d’une non-conformité
Gardez religieusement vos registres d’étalonnage, vos certificats, et même vos fiches de contrôle quotidienne. En cas de litige, ces documents sont votre seule preuve. Conservez au moins les trois dernières années, idéalement plus. Numérisez-les, classez-les Par produit, par ligne. Un client qui conteste un calibre vous demandera de prouver que vous avez mesuré correctement. Sans enregistrement clair, vous payez, même si vous aviez raison. C’est la base de la gestion des risques.
Du calibrage à l’amélioration continue : comment garantir votre qualité dans le temps
Une qualité produit calibrée ne se décrète pas une fois pour toutes. Elle se maintient par une boucle de rétroaction entre vos équipes terrain, vos instruments et vos processus. Organisez des revues mensuelles de vos données de contrôle. Si vous constatez une dérive récurrente, ce n’est pas votre opérateur qui est en cause, c’est peut-être l’outil ou la méthode. Investissez dans un instrument neuf lorsque votre taux de maintenance dépasse le coût d’un achat. Un bon calibreur vaut mieux que dix réglages approximatifs. Et n’oubliez pas de former vos équipes à la différence entre tri et mesure, car c’est là que naissent la plupart des non-conformités.